Peinture automobile : les étapes d'une remise en état
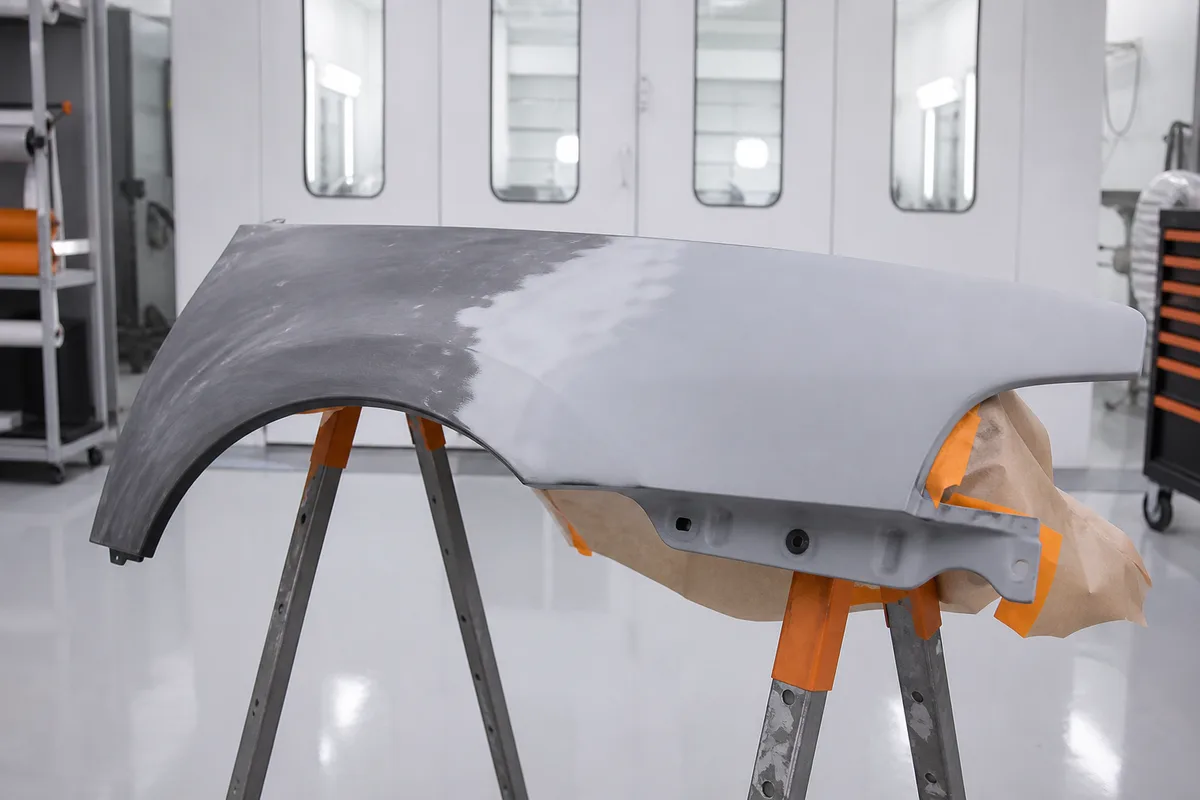
Repeindre un élément de carrosserie ressemble de loin à un geste simple : masquer, pulvériser, laisser sécher. La réalité tient en une chaîne d’une dizaine d’opérations dont chacune conditionne la suivante. Une peinture automobile durable se joue à quatre-vingts pour cent avant que le pistolet n’entre en action, dans la préparation de surface et dans la recherche de la teinte exacte.
Ce déroulé décrit les étapes successives d’une remise en état sérieuse, le temps qu’elles demandent, et les points précis où la qualité se gagne ou se perd. Il permet aussi de comprendre pourquoi deux devis portant sur le même panneau peuvent différer de plusieurs centaines d’euros.
Les étapes d’une peinture automobile de qualité
Démontage et mise à nu de la zone
Le travail commence par la dépose de tout ce qui gêne : optiques, moulures, poignées, joints, garnitures intérieures, parfois l’élément lui-même. Peindre autour d’une pièce laissée en place produit une arête de peinture visible et une zone non protégée sous le joint, point de départ classique de la corrosion. Un devis qui ne mentionne aucune dépose sur un panneau bordé de joints annonce déjà un compromis.
La zone est ensuite dégraissée, puis décapée jusqu’au métal ou jusqu’à l’ancien apprêt selon la profondeur du dommage. Le contrôle se fait au toucher et à la jauge d’épaisseur, qui révèle les réparations antérieures et les surépaisseurs de peinture invisibles à l’œil.
Redressage de la tôle
Avant tout garnissage, la tôle doit retrouver une géométrie proche de l’origine. Marteau et tas, tirage par pointes soudées, rétreint local à chaud : les techniques varient selon l’accès et le matériau. Cette étape détermine l’épaisseur de mastic nécessaire ensuite. Un panneau bien redressé demande une couche de quelques dixièmes de millimètre, un panneau bâclé en réclame plusieurs, avec un risque de fissuration à moyen terme. Certaines déformations n’exigent d’ailleurs aucune peinture, comme l’explique le panorama des façons de débosseler une voiture.
Mastic et ponçage
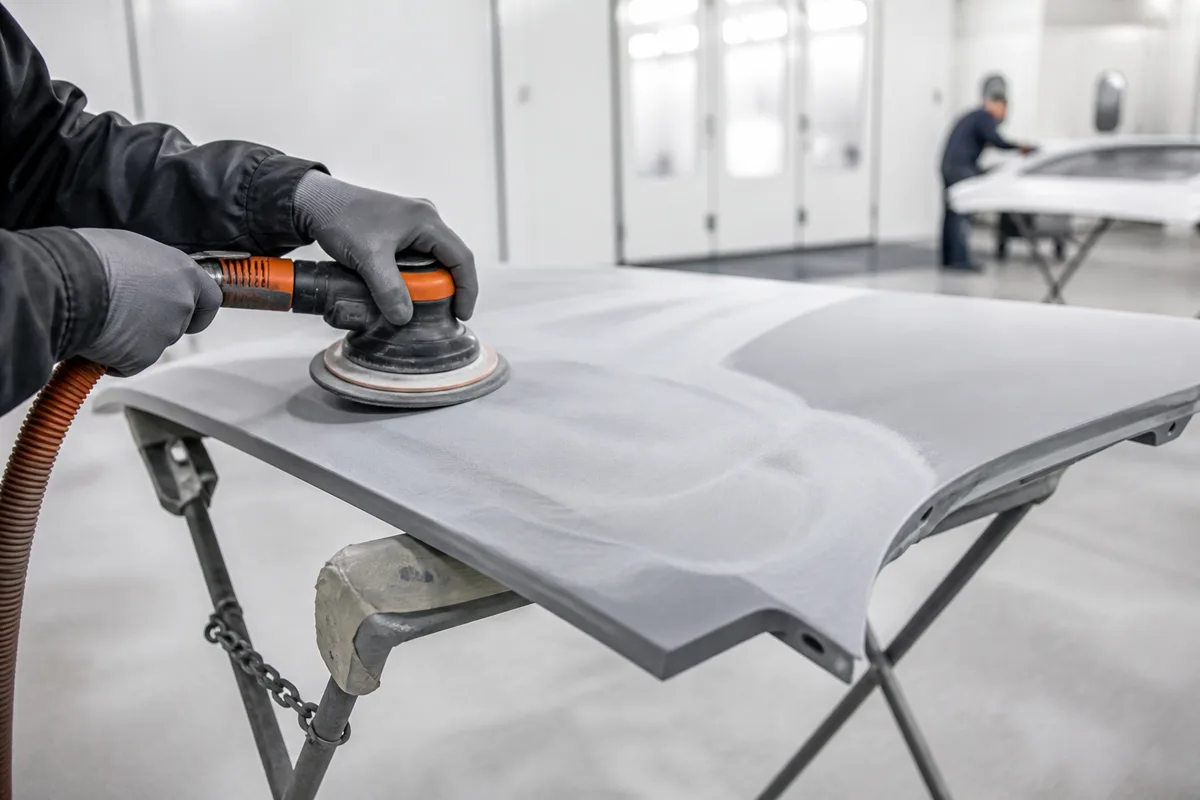
Le mastic polyester, mélangé à son durcisseur juste avant application, comble les irrégularités résiduelles. Il s’applique en couches fines et croisées, jamais en une masse épaisse. Le ponçage suit une progression de grains, du plus agressif au plus fin, en travaillant à la cale pour respecter la planéité. Le contrôle se fait à la main, paume à plat, plus fiable que l’œil, et sous éclairage rasant qui révèle le moindre creux.
Apprêt et mise en forme finale
L’apprêt garnissant remplit les micro-rayures de ponçage, uniformise la porosité et sert de fond de teinte. Après séchage, il est poncé à l’eau au grain fin, puis la zone est nettoyée et dégraissée soigneusement. C’est à ce stade que la surface prend sa forme définitive : tout défaut resté visible sous l’apprêt le restera sous le vernis, amplifié par la brillance.
Protection anticorrosion des zones traitées
Une étape passe souvent inaperçue et sépare pourtant une réparation durable d’une réparation éphémère : la protection des faces cachées. Un panneau redressé ou remplacé expose des bords sertis, des soudures et des faces internes que la peinture d’usine protégeait par cataphorèse. Sans traitement, ces zones deviennent le point de départ d’une corrosion qui remontera sous le vernis quelques années plus tard. Un apprêt époxy sur métal nu, une cire de corps creux injectée dans les caissons et un cordon de mastic d’étanchéité reconstitué sur les recouvrements font partie du travail attendu, même s’ils resteront invisibles une fois la voiture remontée.
Trouver la teinte : code peinture et colorimétrie
Chaque véhicule porte un code peinture sur une étiquette constructeur, généralement placée sur un montant de porte, sous le capot ou dans le coffre. Ce code renvoie à une formule de mélange. Il constitue un point de départ, jamais un point d’arrivée.
Deux raisons l’expliquent. La première tient aux variantes d’usine : un même code a pu être appliqué avec des dosages légèrement différents selon le site de production ou l’année. La seconde tient au vieillissement. Une carrosserie exposée plusieurs années aux ultraviolets s’éclaircit, se désature, et sa teinte réelle s’écarte progressivement de la formule d’origine, davantage sur un rouge ou un bleu vif que sur un blanc.
Un atelier équipé mesure la couleur du véhicule avec un colorimètre, compare le résultat aux variantes enregistrées, puis ajuste la formule sur sa table de mélange. Il réalise ensuite une plaquette d’essai, séchée et vernie dans les mêmes conditions que la pièce finale, qu’il présente à côté du panneau adjacent en lumière du jour. Cette validation avant application évite de découvrir l’écart une fois l’élément peint.
Le raccord de teinte complète le dispositif. Plutôt que de peindre un panneau jusqu’à ses bords, le peintre étale la base en dégradé sur les éléments voisins, puis vernit l’ensemble. La transition devient imperceptible, même si la teinte diffère légèrement. Cette technique explique une part de l’écart entre un devis limité au seul panneau et un devis intégrant les éléments adjacents.
Application : base, vernis et étuvage
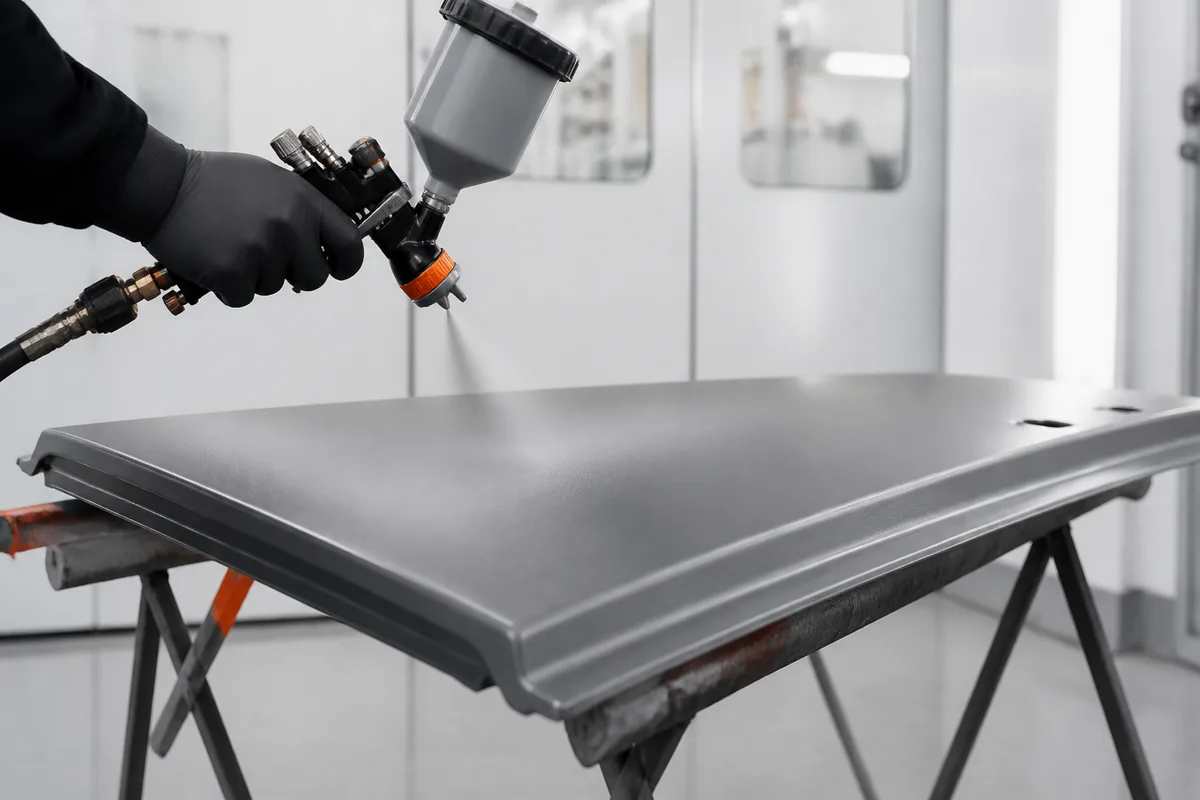
L’application se déroule en cabine d’application ventilée et filtrée, en surpression, à température maîtrisée. Ces conditions ne relèvent pas du confort : une poussière en suspension se fige dans le vernis et impose un ponçage de reprise, une température trop basse ralentit l’évaporation des solvants et provoque des coulures.
La base hydrodiluable apporte la couleur. Elle s’applique en deux ou trois passes croisées, avec un temps d’évaporation entre chacune. Elle reste mate au toucher et ne possède aucune résistance mécanique propre. Sur les teintes nacrées ou tricouches, une couche intermédiaire perlée s’ajoute, avec un contrôle de l’orientation du pistolet, car la répartition des pigments détermine l’aspect final.
Le vernis bicomposant vient ensuite. Il apporte la brillance, la résistance aux ultraviolets, aux rayures et aux agressions chimiques. Deux couches sont généralement appliquées, la première fine pour l’accroche, la seconde plus garnie pour le tendu. Un vernis mal dosé produit une peau d’orange marquée, ce grain irrégulier qui trahit une application trop rapide ou une viscosité inadaptée.
Le masquage mérite une mention, car il décide souvent du rendu perçu. Un ruban posé net sur une arête laisse une marche de peinture au toucher, tandis qu’un masquage roulé vers l’intérieur crée une transition douce, invisible une fois lustrée. Les ouvertures de portes, les passages de roues et les bas de caisse demandent des films de protection posés avec méthode, sans quoi un voile de peinture se dépose sur les éléments voisins et se retrouve à nettoyer au solvant, opération qui peut ternir des plastiques grainés de façon définitive.
L’étuvage referme le cycle. La cabine monte en température pendant une durée définie par le fabricant du produit, ce qui accélère la polymérisation et donne au film sa dureté définitive. Une pièce sortie trop tôt paraît sèche mais reste tendre à cœur, se marque au premier lavage haute pression et perd sa brillance en quelques mois.
Durées et points de vigilance par étape
| Étape | Durée indicative | Point critique |
|---|---|---|
| Démontage et décapage | 1 à 3 heures | Dépose des joints et optiques |
| Redressage de la tôle | 1 à 4 heures | Épaisseur de mastic nécessaire |
| Mastic et ponçage | 2 à 5 heures | Planéité contrôlée à la main |
| Apprêt et ponçage à l’eau | 3 à 6 heures | Séchage complet avant ponçage |
| Recherche de teinte | 30 à 90 minutes | Plaquette d’essai validée |
| Base et vernis | 1 à 2 heures | Propreté de la cabine |
| Étuvage et refroidissement | 1 à 3 heures | Respect du cycle produit |
Ces durées sont des ordres de grandeur pour un panneau. Elles se cumulent avec des attentes de séchage et avec l’organisation de l’atelier, ce qui porte l’immobilisation réelle à plusieurs jours pour un élément unique.
Polissage, remontage et contrôle final
Le polissage final intervient après refroidissement complet. Il corrige les micro-défauts, atténue la peau d’orange résiduelle et harmonise la brillance avec les éléments voisins. Le travail se fait en deux temps : une phase abrasive à la mousse dure avec un composé de lustrage, puis une finition à la mousse souple pour supprimer les voiles de polissage.
Le remontage suit, avec repose des joints, des optiques et des garnitures, réglage des jeux et de l’affleurement, puis remise en service des équipements déposés. Sur un pare-chocs équipé de radars ou de caméras, un recalibrage électronique s’impose, sans quoi les aides à la conduite délivrent des alertes erratiques.
Le contrôle final se pratique en extérieur, à la lumière du jour, sous plusieurs angles et à plusieurs mètres de distance. Un défaut ne se juge jamais à cinquante centimètres. Les critères à exiger d’un professionnel, dont la nature de ce contrôle, figurent dans les repères pour choisir un carrossier en Gironde.
Garantie de tenue et entretien après réparation
Une remise en peinture réalisée dans les règles se garantit couramment plusieurs années sur la tenue du film et sur l’anticorrosion de la zone traitée. Cette garantie doit figurer par écrit sur la facture, avec sa durée et son périmètre, faute de quoi elle reste une intention.
Les premières semaines demandent quelques précautions. Le film continue de durcir après l’étuvage, et un lavage haute pression trop rapproché, un rouleau abrasif ou une cire siliconée appliquée trop tôt peuvent marquer la surface. Un lavage manuel doux pendant le premier mois constitue la recommandation la plus fréquente des fabricants de produits.
Sur la durée, la protection du vernis passe par un lavage régulier qui élimine les fientes, la résine de pin et les retombées acides, particulièrement agressives en zone boisée. Ces salissures gravent le vernis en quelques jours d’exposition au soleil. Quand la peinture reste intacte et que seule la tôle a bougé, la question ne se pose d’ailleurs pas : le traitement sans reprise préserve la couche d’usine, option souvent préférable, comme le montre le chiffrage du prix d’un débosselage de grêle sur capot.